

اگر تا به حال روی یک کف بادوام و مقاوم در برابر آب در آشپزخانه، حمام یا فضای اداری پرتردد راه رفته اید، به احتمال زیاد کفپوش SPC است – مخفف Stone Plastic Composite. این کفپوش محبوب به دلیل استحکام، مقاومت در برابر خراش و نگهداری کم ارزش دارد، اما کیفیت آن فقط به موادی که در آن وارد می شود بستگی ندارد. این به همان اندازه به تجهیزاتی بستگی دارد که پلاستیک خام، پودر سنگ آهک و تثبیت کننده ها را به ورق های یکنواخت و پایدار تبدیل می کند که به کف تمام شده تبدیل می شوند. بهعنوان تامینکننده تجهیزات ورق کفپوش SPC، من سالها با تولیدکنندگان کار کردهام تا استانداردهای کنترل کیفیت (QC) را که مستقیماً با ماشینآلات تولیدی مرتبط است، اصلاح کنم، و از نزدیک دیدم که چگونه حتی تنظیمات کوچک در تنظیمات تجهیزات، میتواند دستهای از کفپوشها را که بیش از 10 سال دوام میآورد، ایجاد یا خراب کند. امروز، میخواهم استانداردهای کلیدی QC را برای ورقهای کفپوش SPC که توسط این تجهیزات تخصصی تولید میشوند، بررسی کنم، چرا آنها اهمیت دارند، و اینکه ماشینآلات قابل اعتماد تا چه حد ستون فقرات خروجی ثابت و با کیفیت هستند.
ابتدا، اجازه دهید این موضوع را در نحوه ساخت ورق های کفپوش SPC بررسی کنیم، زیرا استانداردهای QC مستقیماً به هر مرحله از فرآیند تولید مرتبط هستند. تولید SPC با ترکیب مواد خام شروع می شود: پودر سنگ آهک (معمولا 60 تا 80 درصد مخلوط)، رزین PVC، تثبیت کننده ها، مواد کمکی پردازش و گاهی اوقات محافظ های UV. این مخلوط به یک اکسترودر وارد می شود، جایی که گرما و فشار آن را به یک ترکیب همگن ذوب می کند، که سپس قبل از سرد شدن به ورقه های نازک و مسطح تبدیل می شود، با الگوی چوبی یا سنگی برجسته می شود و به اندازه تراش می شود. هر مرحله در اینجا به عملکرد تجهیزات بستگی دارد، بنابراین استانداردهای QC برای ورق های تمام شده اساساً نتایج قابل اندازه گیری ماشین آلات است که در پارامترهای دقیق کار می کنند.
بیایید با اساسی ترین استاندارد QC شروع کنیم: دقت ابعاد. کفپوشهای SPC به صورت تختهای فروخته میشوند، اما قبل از اینکه به آن شکل بریده شوند، به صورت ورقهای بزرگ تولید میشوند - معمولاً 2 تا 3 متر عرض و چند میلیمتر ضخامت دارند. اگر تجهیزات به درستی کالیبره نشده باشند، این ورق ها دارای ضخامت یا عرض متناقض خواهند بود که منجر به ایجاد شکاف بین تخته ها پس از نصب، درزهای ناهموار و حتی کمانش در طول زمان می شود. به عنوان مثال، اگر رولهای کلندری (دو غلتک فلزی بزرگی که ترکیب مذاب SPC را صاف میکنند) حتی 0.1 میلیمتر به هم نخورده باشند، ورق حاصل از یک طرف ضخیمتر از طرف دیگر خواهد بود. تیم من با سازندگان کار می کند تا اطمینان حاصل شود که دستگاه اکستروژن کفپوش SPC آنها قوام شکاف رول کلندری را در عرض 0.05± میلی متر در کل عرض رول حفظ می کند. این دقت با تجهیزات قدیمی و ضعیف امکان پذیر نیست. به سیستم های مدرن و سروو محور نیاز دارد که در زمان واقعی تنظیم شوند. ما همچنین توجه می کنیم که دقت ابعاد در عرض و ضخامت متوقف نمی شود - مسطح بودن نیز بسیار مهم است. اگر ورق در حین خنک شدن تاب بخورد، روی سطح زیرین صاف نمی ماند و منجر به مشکلات نصب می شود. به عنوان مثال، تجهیزات خط خنککننده که ما عرضه میکنیم، از یک سری مناطق خنککننده هوا و آب استفاده میکنند که روی دمای یکنواخت تنظیم شدهاند، و از خنک شدن یکنواخت ورق و حفظ نمایهای صاف اطمینان میدهند، بنابراین تختههای نهایی نهایی دارای خمیدگی یا چرخش قابل مشاهده نیستند.
بعد، چگالی و همگنی هسته. سختی و مقاومت SPC در برابر فرورفتگی ناشی از چگالی آن است - چگالی هدف برای ورق های SPC با کیفیت بالا معمولاً بین 1.8 تا 2.2 g/cm³ است. اگر تجهیزات مواد اولیه را به طور کامل مخلوط نکند یا فشار ثابتی را در طول اکستروژن اعمال نکند، در نهایت با ورقی مواجه خواهید شد که دارای جیب هایی با چگالی کم است که نرم و مستعد فرورفتگی در زیر مبلمان سنگین یا ترافیک پا هستند. یا بدتر از آن، مناطقی که پودر سنگ آهک به طور یکنواخت توزیع نشده است که منجر به ضعف در امتداد لبه ها می شود. تجهیزات چگونه این را کنترل می کنند؟ طراحی پیچ و سرعت اکسترودر نقش بزرگی ایفا می کند: یک اکسترودر دو مارپیچ (که استاندارد برای تولید در حجم بالا است) از دو پیچ در هم آمیخته برای برش و مخلوط کردن مخلوط خام استفاده می کند و از عدم وجود توده PVC یا سنگ آهک اطمینان می دهد. فشار در بشکه اکسترودر یکی دیگر از معیارهای کلیدی است - ما معتقدیم که فشار اکستروژن برای اکثر فرمول های SPC باید در محدوده 150-250 بار باقی بماند، زیرا فشار بسیار کم شکاف هایی در ترکیب ایجاد می کند و بیش از حد می تواند رزین PVC را تخریب کند. هنگامی که سازندگان از یک دستگاه اکستروژن کفپوش قابل اعتماد SPC استفاده می کنند که فشار را در زمان واقعی نظارت می کند، می توانند به طور خودکار سرعت پیچ یا نرخ تغذیه را برای ثابت نگه داشتن چگالی تنظیم کنند. من تولیدکنندگانی را دیدهام که از تجهیزات اکستروژن ارزان و قدیمی استفاده میکنند ورقهایی تولید میکنند که چگالی آنها 0.3 گرم بر سانتیمتر مربع در یک ورق واحد متفاوت است. این ورقها در طی یک سال در تستهای سایش صنعتی شکست خواهند خورد.
کیفیت لایه سایش یکی دیگر از استانداردهای QC غیرقابل مذاکره است، به ویژه برای کفپوش تجاری SPC. اکثر ورق های SPC دارای یک لایه سایش PVC شفاف در بالا هستند که بسته به کاربرد مورد نظر (مسکونی در مقابل تجاری) از 0.1 میلی متر تا 0.7 میلی متر ضخامت دارد. وظیفه لایه سایش مقاومت در برابر خراش، خراش و آسیب اشعه ماوراء بنفش است، بنابراین ضخامت آن باید یکنواخت باشد و باید به درستی به لایه هسته SPC بچسبد. عملکرد ضعیف تجهیزات در اینجا منجر به ساییدگی لایه لایه، یا مناطقی که لایه بیش از حد نازک است، میشود و SPC را مستعد خراش پاشنهها، پنجههای حیوانات خانگی یا وسایل سنگین میکند. ماشین آلات مسئول اعمال لایه سایش معمولاً یک سیستم لمینیت فیلم تخصصی است که فیلم لایه سایش از پیش ساخته شده را روی هسته SPC خنک شده تغذیه می کند. بخش کلیدی QC برای این مرحله، فشار و دمای لایهبرداری است: دستگاه ورق کفسازی کلیک (ما این خط را تامین میکنیم) از غلتکهای گرم شده استفاده میکند که فشار دقیقی را برای ذوب کردن لایه لایه سایش اعمال میکند و آن را بدون ذوب شدن SPC زیرین به هسته متصل میکند. اگر فشار بیش از حد بالا باشد، لایه سایش در لبه ها فشرده می شود و منجر به ضخامت ناهموار می شود. خیلی کم است و پیوند ضعیف است. ما با مشتریان خود کار می کنیم تا پارامترهای لمینیت را تنظیم کنیم که تغییر ضخامت لایه سایش را در 0.03 ± میلی متر در کل ورق حفظ کند، و همچنین کالیبراسیون منظم سیستم تغذیه فیلم را برای جلوگیری از چین و چروک یا ناهماهنگی در لایه سایش توصیه می کنیم. به عنوان مرجع، دستگاه ساخت کفپوش وینیل ما به طور خاص برای کاربرد لایه سایش با دقت بالا طراحی شده است، با سنسورهای داخلی که ضخامت را در زمان واقعی اندازه گیری می کند و در صورت خارج شدن از محدوده مورد نیاز، آلارم ایجاد می کند.
پوشش سطح و کیفیت برجسته اغلب توسط تولید کنندگان جدید نادیده گرفته می شود، اما آنها به طور مستقیم بر زیبایی و دوام تأثیر می گذارند. ورق های SPC برای تقلید از بافت چوب واقعی یا سنگ برجسته شده اند که به ظاهر واقعی آنها می افزاید و همچنین مقاومت در برابر لغزش را بهبود می بخشد. اگر تجهیزات منبت فرسوده یا نامناسب باشد، الگوی ناهموار خواهد بود - برخی از قسمتهای ورق دارای خطوط دانهای عمیق و تیز هستند، در حالی که برخی دیگر صاف و زیر برجسته هستند. این نه تنها ظاهر کف را خراب می کند، بلکه مقاومت در برابر لغزش را در مناطق با رطوبت بالا مانند حمام کاهش می دهد. مرحله منبت درست پس از لمینیت لایه سایش، با استفاده از رول های برجسته برجسته که الگو را به لایه سایش فشار می دهند، انجام می شود. استاندارد QC در اینجا این است که عمق برجسته ثابت است و هیچ حباب هوا بین رول برجسته و لایه سایش محبوس نشده است که باعث ایجاد برجستگی ها یا حفره های کوچک در سطح می شود. دستگاه تولید ورق کفپوش SPC ما شامل یک سیستم خلاء در حین منبت است که هوای بین رول و ورق را حذف می کند و این عیوب را از بین می برد. ما همچنین به اپراتورها آموزش میدهیم که مرتباً بررسیهای سطحی را انجام دهند: یک دست دستکش را روی کل ورق بکشید تا بافت ناهموار را احساس کنید و از یک پروفیلومتر برای اندازهگیری تغییرات عمق برجسته استفاده کنید، که برای پرداخت یکنواخت باید در محدوده 0.02± میلیمتر باشد.
پایداری حرارتی یک استاندارد QC حیاتی برای عملکرد طولانی مدت است، به ویژه برای کفپوش های SPC که در مناطقی با نوسانات دما مانند اتاق های آفتابگیر یا نزدیک درهای بیرونی استفاده می شود. SPC سفت و سخت است، اما اگر تجهیزات تولیدی به درستی مخلوط رزین PVC و سنگ آهک را تثبیت نکنند، کف میتواند با تغییرات دما بیش از حد منبسط یا منقبض شود و منجر به شکاف بین تختهها یا کمانش شود. تثبیت کننده های اضافه شده به مخلوط خام از تخریب PVC در حین اکستروژن جلوگیری می کند، اما کنترل حرارت تجهیزات در اکسترودر و خط خنک کننده به همان اندازه مهم است. مناطق بشکه اکسترودر باید روی دماهای دقیق تنظیم شوند - معمولاً بین 160 تا 190 درجه سانتیگراد برای منطقه تغذیه، تا 180-210 درجه سانتیگراد برای منطقه اختلاط افزایش می یابد - زیرا دمای بیش از حد بالا باعث از بین رفتن تثبیت کننده ها و PVC می شود، در حالی که دمای بسیار پایین منجر به اختلاط ناهموار می شود. دمای خط خنککننده، همانطور که قبلاً ذکر کردم، بر پایداری حرارتی نیز تأثیر میگذارد: اگر ورق خیلی سریع خنک شود، تنشهای داخلی ایجاد میشود و باعث میشود ورق پس از نصب تاب برداشته یا منقبض شود. تجهیزاتی که ما عرضه میکنیم دارای کنترل دمای خودکار با تنظیمکنندههای PID (Proportional-Integral-Derivative) هستند که دما را در 1± درجه سانتیگراد در تمام مناطق حفظ میکنند، و تضمین میکنند که ورقهای SPC دارای تنش داخلی کم و نرخ انبساط حرارتی خطی کمتر از 0.5 میلیمتر بر متر در درجه سانتیگراد هستند. این بسیار بالاتر از استاندارد صنعتی برای کفپوش های مسکونی است و به این معنی است که تخته ها حتی در آب و هوای گرم و آفتابی جابجا نمی شوند.
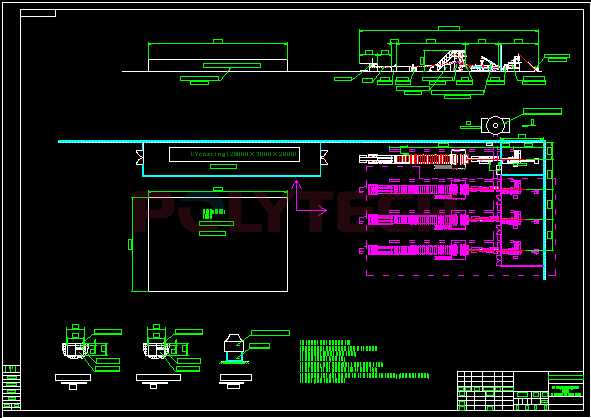

اکنون، بیایید در مورد اینکه چگونه قابلیت اطمینان تجهیزات به QC منسجم متصل می شود صحبت کنیم - زیرا حتی اگر پارامترهای مناسب را تنظیم کنید، ماشین آلات قدیمی یا ضعیف به خروجی متغیر منجر می شود. به عنوان مثال، یک اکسترودر 10 ساله ممکن است یک پیچ فرسوده داشته باشد که باعث جریان ناسازگار مواد می شود و منجر به تغییرات چگالی می شود. یا یک تقویم با رول های فرسوده تنظیم شکاف را حفظ نمی کند، بنابراین ضخامت از ورقی به صفحه دیگر متفاوت است. به همین دلیل است که بسیاری از تولیدکنندگان جدید کفپوش SPC به جای تلاش برای ساخت خطوط از ماشین آلات عمومی، به تامین کنندگان تجهیزات تخصصی مانند ما روی می آورند. به عنوان مثال، دستگاه اکستروژن کفپوش SPC ما دارای سیستم های نظارتی داخلی است که هر معیار کلیدی را در زمان واقعی ردیابی می کند - فشار اکستروژن، دما، سرعت پیچ، ضخامت و ضخامت لایه سایش. اگر هر پارامتری خارج از محدوده تنظیم شده QC قرار گیرد، دستگاه به طور خودکار به اپراتورها هشدار می دهد و حتی می تواند تنظیمات را بدون ورودی دستی تنظیم کند. این امر خطای انسانی را که یکی از دلایل رایج نقص کیفیت است، کاهش میدهد و تضمین میکند که هر ورق تولید شده، دسته به دسته، استانداردهای یکسانی را رعایت میکند. ما همچنین خدمات کالیبراسیون و تعمیر و نگهداری منظم را ارائه می دهیم، زیرا حتی بهترین تجهیزات نیز به تنظیم نیاز دارند تا استانداردهای QC را در طول زمان ثابت نگه دارند.
همچنین باید توجه داشته باشم که QC برای ورق های کفپوش SPC تولید شده توسط تجهیزات با خروج ورق از خط تولید به پایان نمی رسد. بسیاری از تولیدکنندگان از سیستمهای تست درون خطی ادغام شده در ماشینآلات برای بررسی عیوب در حین ساخت ورق استفاده میکنند، نه اینکه ورقهای تمام شده را در انتها آزمایش کنند (که باعث اتلاف زمان و مواد میشود). به عنوان مثال، خط برش ورق کفپوش SPC ما شامل یک سیستم بازرسی بینایی است که هر متر از ورق را از نظر عیوب سطحی مانند خراش، حباب، یا برجستگی نامرتب اسکن می کند و به طور خودکار بخش های معیوب را علامت گذاری یا برش می دهد. این به معنای ضایعات کمتر است و تضمین می کند که فقط ورق های با کیفیت بالا به مرحله بعدی (برش به تخته، بسته بندی و حمل و نقل) می رسند. برای تولیدکنندگانی که به دنبال مقیاس هستند، داشتن یک سیستم QC خودکار تعبیه شده در تجهیزات غیرقابل مذاکره است - آزمایش دستی به تیمی از بازرسان کنترل کیفیت نیاز دارد که هزینه را افزایش می دهد و نسبت به تست بینایی ماشین کندتر است.
حال، بیایید این استانداردها را با مثال های دنیای واقعی در متن قرار دهیم. سال گذشته، من با یک تولید کننده کفپوش کوچک در اوهایو کار کردم که از یک خط SPC ارزان و وارداتی استفاده می کرد. آنها با ورقههایی که ضخامت نامناسبی داشتند مشکل داشتند - بعضی از تختهها خیلی ضخیم بودند و به سختی میتوان آنها را در هم قفل کرد، و بعضی دیگر خیلی نازک بودند که منجر به خم شدن در زیر ترافیک میشد. پس از جابجایی به دستگاه اکستروژن کفپوش SPC ما و به روز رسانی خط لمینیت آنها با دستگاه تولید ورق کفپوش کلیک، آنها تغییر ضخامت را از 0.2 میلی متر به 0.04 میلی متر کاهش دادند. آنها همچنین کاهش 30 درصدی در ادعاهای گارانتی را گزارش کردند، زیرا چگالی بیشتر و کیفیت لایه سایش به این معنی است که کفپوش آنها دوام بیشتری دارد. یکی دیگر از مشتریان، یک تامین کننده بزرگ کفپوش تجاری، پس از برخورد با مسائل لایه برداری مکرر در پروژه های پرتردد، به دستگاه ساخت کفپوش وینیل ما برای اعمال لایه سایش روی آورد. در حال حاضر، نرخ لایه لایه شدن آنها کمتر از 0.1٪ است، در مقایسه با 5٪ با تجهیزات قدیمی آنها، زیرا سیستم غلتکی گرم شده خط ما فشار یکنواخت را در کل ورق اعمال می کند و اتصالات ضعیف را از بین می برد.
شایان ذکر است که این استانداردهای QC خودسرانه نیستند - آنها با گواهینامه های بین المللی صنعت کف سازی، مانند EN 13329 (استاندارد اروپایی برای پوشش کف ارتجاعی) و ASTM F1700 (استاندارد ایالات متحده برای کفپوش های کامپوزیت سخت) همسو هستند. داشتن این گواهینامه ها برای بسیاری از پروژه های خرده فروشی و تجاری بزرگ مورد نیاز است، بنابراین توانایی تجهیزات برای تولید ورق هایی که این مشخصات را برآورده می کنند برای تولیدکنندگانی که به دنبال رقابت در بازار جهانی هستند، حیاتی است. به عنوان مثال، EN 13329 به کفپوش SPC نیاز دارد که دارای تحمل ضخامت ± 0.1 میلی متر باشد، که با تجهیزات دقیق قابل دستیابی است، اما با ماشین آلات قدیمی و غیر کالیبره غیرممکن است. ASTM F1700 همچنین ثبات ضخامت لایه سایش و محدودیت های انبساط حرارتی را مشخص می کند که هر دو توسط تنظیمات و قابلیت های خط تولید کنترل می شوند.
در پایان، شهرت کفپوش SPC برای دوام و سازگاری با تجهیزاتی شروع می شود که صفحات اصلی آن را می سازند. هر مرحله - از اختلاط و اکستروژن مواد خام گرفته تا کلندرینگ، لمینیت، برجسته سازی و خنک سازی - به ماشین آلاتی بستگی دارد که می توانند پارامترهای محکم و ثابتی را حفظ کنند. استانداردهای کنترل کیفیت که من امروز بیان کردم فقط چک باکس برای تولیدکنندگان نیست. آنها دلیل این هستند که یک طبقه SPC در یک رستوران شلوغ، یک اتاق بازی کودکان یا یک دفتر بلند مرتبه به نظر می رسد و برای چندین دهه عملکرد خوبی دارد. اگر در بازار تجهیزات تولید کفپوش SPC هستید، چه در حال راهاندازی یک خط جدید یا ارتقای خط موجود هستید، همکاری با تامینکنندهای که این استانداردهای QC را درک میکند، کلید تولید ورقهای کفپوش SPC با کیفیت بالا و قابل فروش است. برای اطلاعات بیشتر در مورد خطوط طراحی شده ما برای برآورده کردن و فراتر از این معیارهای کیفیت، ماشین اکستروژن کفپوش SPC و سیستمهای تولید مرتبط را بررسی کنید.
اگر به دنبال راهاندازی یا ارتقای تولید کفپوش SPC خود هستید و اطمینان حاصل میکنید که ورقهای شما استانداردهای کیفی دقیقی دارند، با تیم ما تماس بگیرید تا در مورد نیازهای خاص خود صحبت کنید و راهنمایی مناسب در مورد تجهیزات مناسب برای عملیات خود دریافت کنید.
مراجع
- "EN 13329: کفپوش های ارتجاعی، نساجی و لمینت - مشخصات، الزامات و روش های آزمایش"، کمیته اروپایی استاندارد، 2020.
- "ASTM F1700-21: مشخصات استاندارد برای پوشش های کف کامپوزیت وینیل سفت و سخت"، انجمن آمریکایی تست و مواد، 2021.
- لی، اس.، و کیم، اچ (2019). "فرآوری و کنترل کیفیت کفپوش کامپوزیت سنگ پلاستیک (SPC): مروری، مجله فناوری وینیل و افزودنی، جلد. 25، شماره 3، صص 452-461.
- ژانگ، ال.، و همکاران. (2022). "تاثیر پارامترهای ماشین اکستروژن بر پایداری ابعادی ورق های کفپوش SPC"، مجله بین المللی پوشش های سطحی و فناوری، جلد. 11، نه 2، ص 89-97.